硫酸法钛白粉厂的污水站有个典型场景:石灰加够了、pH 也调到 7 了,出水还是浑的,沉降池表面一层细泥久久不落。操作工下意识的反应是聚丙烯酰胺(PAM,Polyacrylamide)加少了,于是加量翻倍,结果池面浮起大片絮团、上清液反而更脏。问题不在加量,在于钛白废水的颗粒太细、铁太高,中和这一段没做到位,絮凝段怎么补都补不回来。
差在三个数上。其一是酸度,每吨钛白副产 8–10 t 浓度约 20% 的废硫酸,配套酸性废水 pH 常年在 1–2。其二是铁,酸解工序带来的 Fe²⁺/Fe³⁺ 浓度高,中和时生成的氢氧化铁絮体又细又轻。其三是细颗粒,水解产生的偏钛酸(TiO₂ 水合物)粒径在亚微米级,靠自然沉降几乎不落。
这三件事叠加,决定了钛白废水的处理主线必须是"中和 + 絮凝"两段,而且中和是主角。中和决定 pH、决定铁是否沉下来、决定石膏渣的形态;絮凝只决定沉降速度和上清液的澄清度。把两者的角色搞反,就会出现"PAM 越加越糟"的局面。
顺带说明:氯化法钛白的废水量比硫酸法小得多,主要是含氯废气和洗涤水,中和后含盐高、悬浮物少,絮凝诉求弱。本文讲的是国内主流的硫酸法路线,选型前先确认工艺路线,两者不能套用同一套参数。换个行业看也是同一套判断顺序:脱硫废水的石灰中和、印染废水的色度去除,都是先问中和与混凝做到没做到位,再问聚丙烯酰胺加多少。
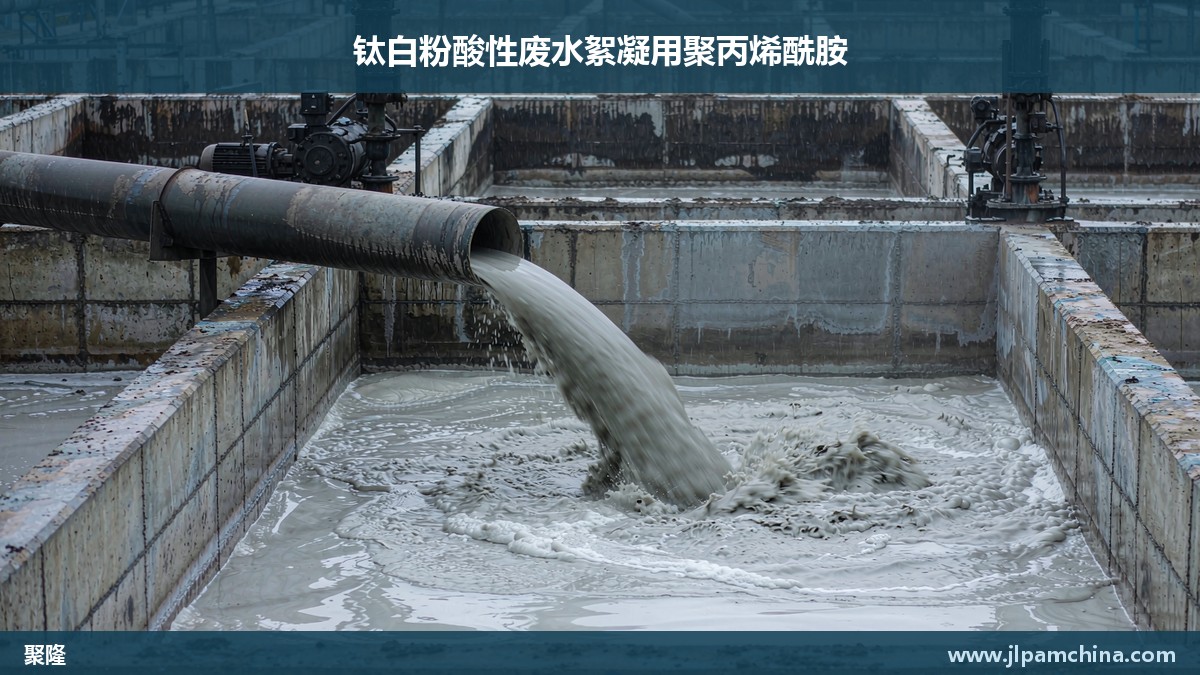
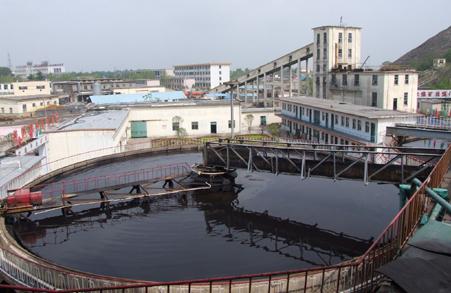
图1:硫酸法钛白废水中和与沉降工序
三个指标:pH、石灰利用率、渣水分离状态。
pH 控制在 6–8,低了铁沉不干净,高了出水返碱、后续纳管受限。实际操作中常见的问题是"为省石灰调到 5.5",看上去省了药,出水的铁和浊度都超标,到头来还得回头补碱。
石灰利用率说的是反应是否充分。石灰乳浓度、投加方式、搅拌强度都影响利用率;一次性大量投加会造成局部过碱、生成包裹层,里面的石灰没反应完就被裹进渣里。比较稳的做法是分段投加,前段投到 pH 3–4 让大部分游离酸中和,后段缓慢投到 7 左右完成铁的沉淀。
渣水分离状态看两件事:中和后的浆体是否均匀(无大块未反应石灰)、静置 10 min 是否有明显分层。若浆体发黏、沉降极慢,说明生成了大量细颗粒氢氧化铁与偏钛酸,此时才轮到 PAM 上场。
做两件事:把细颗粒并成可沉降的絮团,以及帮石膏渣脱水。
澄清段用阴离子型(APAM,Anionic Polyacrylamide),分子量 1200 万–1800 万,投加 3–8 g/m³。机理是长链在细颗粒之间桥连,把亚微米级的氢氧化铁和偏钛酸并成几百微米的絮团,沉降速度提升数倍。这里要选高分子量:颗粒太细,链短了桥不住。
石膏渣脱水段的选择要看设备。板框压滤用中高离子度产品,絮团结实、滤液清;带式或离心脱水要抗剪切的高分子量产品,絮团经得住机械拉扯。渣的含水率目标通常在 25%–35%,含水率降不下来,运输和堆存成本都要上升。
这里有个反常识的点:澄清段的 PAM 不是越多越好。加量超过 8 g/m³ 之后,絮团表面被聚合物包裹,反而变得滑腻、互相排斥,沉降速度不再提升,上清液还可能出现"再稳定"现象——本来该沉的颗粒被聚合物托住了。
四个方向,按排查顺序排。
一是铁没沉干净。Fe²⁺ 在中性条件下不如 Fe³⁺ 容易水解沉淀,如果原水以亚铁为主且没有氧化环节,pH 调到 7 出水照样发绿发浑。处理办法是曝气氧化或加氧化剂把 Fe²⁺ 转为 Fe³⁺,再中和。
二是石膏过饱和析出。中和生成的硫酸钙在刚出水时是过饱和状态,静置过程中继续结晶,形成细小的石膏晶粒悬浮在水中,表现为"越放越浑"。这种情况不是 PAM 能解决的,需要足够的停留时间和晶种回流。
三是 PAM 溶解不到位。0.1% 母液、熟化 40 min 以上是基本要求;溶解不充分时聚合物以胶团形式进入系统,既不起絮凝作用,还会在池面形成油状浮渣。
第四,投加点位置不对。PAM 应加在中和反应完成之后、絮体开始形成的区域。加在中和罐里,聚合物会被高浓度的钙离子和剧烈搅动破坏;加在沉降池入口且流速过高,絮团刚形成就被剪切打碎。
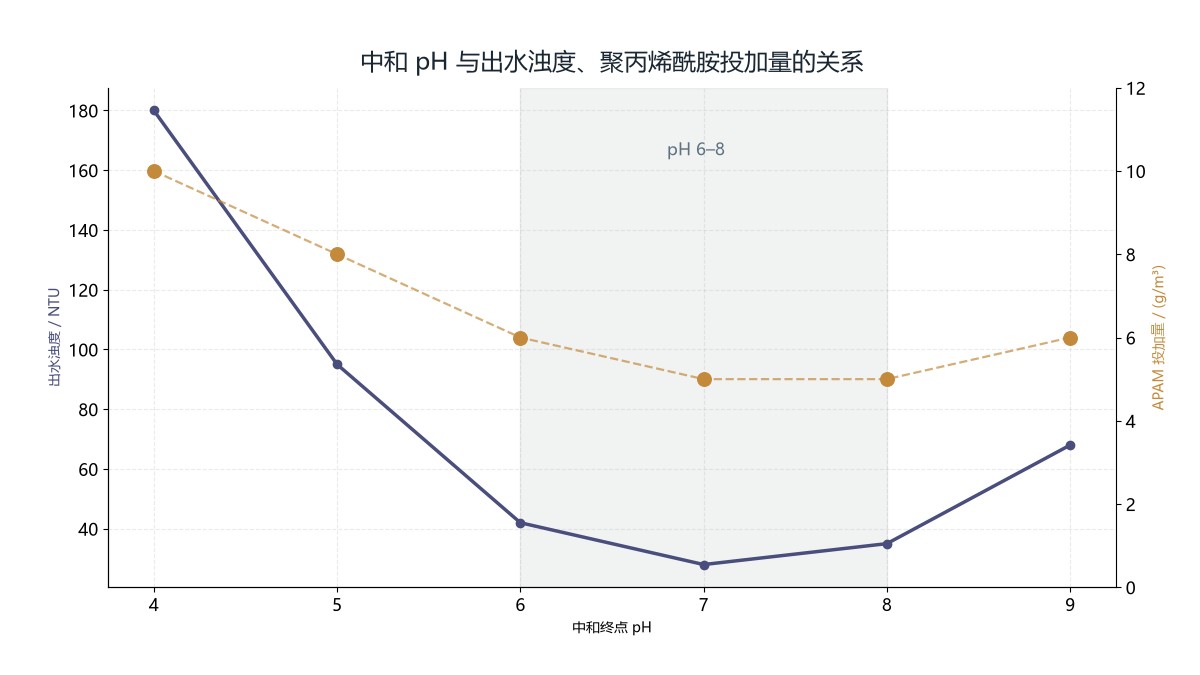
图2:中和 pH 与出水浊度、PAM 投加量的关系
山东一家硫酸法钛白企业,酸性废水处理量 5000 m³/d。原工艺一段中和到 pH 7,然后投 APAM 12 g/m³,沉降池出水 SS 常在 120–150 mg/L,达不到纳管要求,靠后面加砂滤兜底,滤料半个月就板结。
排查后改了三处:中和改分段投加(先到 pH 3.5,再缓慢到 7),增加 30 min 的反应停留时间;APAM 投加点从沉降池入口前移到絮体形成区,并配静态混合器;母液熟化时间从 20 min 延长到 45 min。改完后 APAM 降到 5 g/m³,出水 SS 稳定在 40–60 mg/L,砂滤反洗周期从 15 天延长到 40 天以上。
这个案例的启示是:钛白废水的药耗高,往往不是药的问题,是中和的停留时间和投加点的问题。先查这两项,再谈换牌号。
四项。其一是分子量,用特性粘数法间接判断,与标称值偏差超过一档要问;分子量是澄清段的关键指标,掉一档沉降速度就明显变慢。其二是水解度,阴离子型常见 20%–30%,水解度过低溶解性差、过高对 pH 敏感。其三是溶解速度与水不溶物,母液配制时间有限,水不溶物高了会堵喷嘴和滤布。其四是固含量,粉剂 88%–92%,受潮批次溶解时间成倍上升。
现场还有一项实用验证:取中和后的浆体 500 mL,加不同投加量的 PAM 做沉降对比,测 5 min 时的上清液高度和浊度,选出"上清液清且絮团不浮"的那一档。这个烧杯试验十分钟能做完,比按经验值盲投靠谱得多。
像山东聚隆集团这类做工业级聚丙烯酰胺的供应商,把分子量、水解度、溶解时间三项写进随货报告,换批时先做小试再放大,能避免整池水返浑。降本时先动中和工艺和投加点,不要先砍药耗——钛白废水一次超标带来的停产损失,远大于省下的那点药剂费。
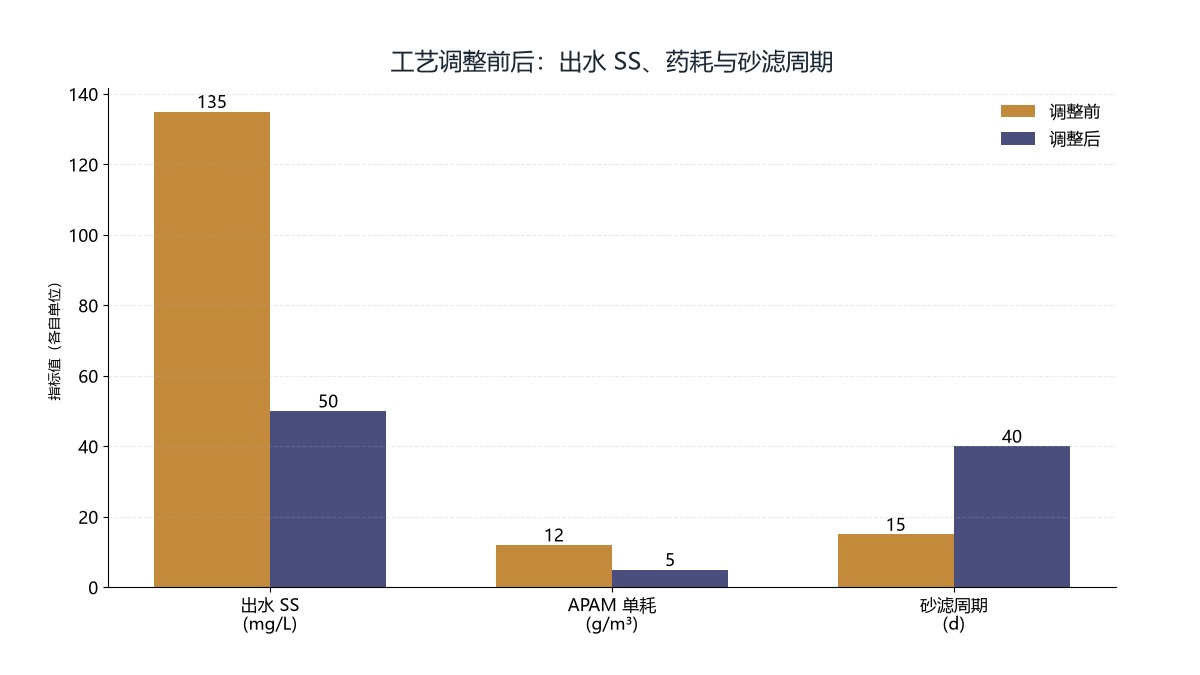
图3:工艺调整前后出水 SS 与药耗对比
(FAQ 见下方问答块)
Q1. 钛白粉废水用聚丙烯酰胺加多少?
A:澄清段用阴离子聚丙烯酰胺,投加量 3–8 g/m³(即 3–8 mg/L),分子量取 1200 万–1800 万;石膏渣脱水段按设备定,板框用中高离子度、带式或离心用抗剪切高分子量产品。实际加量须经烧杯沉降试验确定。
Q2. 钛白粉酸性废水 pH 调到 7 了还是浑,是什么原因?
A:常见四种原因:亚铁未被氧化成三价铁导致沉淀不完全、硫酸钙过饱和继续结晶析出细晶、聚丙烯酰胺母液熟化不足形成胶团、投加点位于高剪切或高钙区域使絮团被打碎。建议按此顺序排查,而不是先增加药量。
Q3. 钛白粉废水为什么不能用阳离子聚丙烯酰胺做澄清?
A:硫酸法钛白废水中的偏钛酸和氢氧化铁颗粒在中性条件下更适合用高分子量阴离子型通过桥连成团,阴离子型成本也更低。阳离子型主要用于带负电胶体为主、需要电荷中和的场合,如污泥脱水段。
Q4. 硫酸法钛白废水的废酸量有多大?
A:每吨钛白粉副产约 8–10 t 浓度 20% 左右的废硫酸,配套酸性废水 pH 常在 1–2,需用石灰或电石渣中和至 pH 6–8。中和剂用量与酸度、铁含量直接相关,分段投加可减少局部过碱和石灰浪费。
Q5. 聚丙烯酰胺加多了上清液反而更脏,为什么?
A:过量投加后絮团表面被聚合物包裹,颗粒之间由桥连转为相互排斥,出现再稳定现象,沉降速度不再提升甚至下降,同时絮团上浮带起细泥。此时应降低投加量并检查溶解与投加点位置。
Copyright © 2002-2019 聚隆集团 版权所有 备案号:鲁ICP备19035292号-1
聚丙烯酰胺生产厂家:聚丙烯酰胺