速查结论:尾砂膏体充填站用阴离子聚丙烯酰胺(APAM)做尾砂浓缩,给矿浓度 15%–25%,经深锥浓密机絮凝沉降后底流浓度提到 65%–72% 才够膏体标准;絮凝剂单耗按尾砂干量计 20–60 g/t,分子量选 1200 万–1800 万。单耗超过 80 g/t 往往不是"加得不够",而是加得太多——絮团把自由水包在里面,底流浓度反而上不去,膏体进管就泌水、分层、堵管。
充填站和选矿厂尾矿浓缩看着像一回事,其实目标相反。选矿要的是溢流水清、尾矿快点沉;充填要的是底流浓,也就是沉降快的同时把水挤出去。只看沉降速度选絮凝剂,很容易选出"沉得快但压不干"的产品,底流浓度卡在 60% 上不去,后面全靠加水泥找补,充填成本一路上涨。
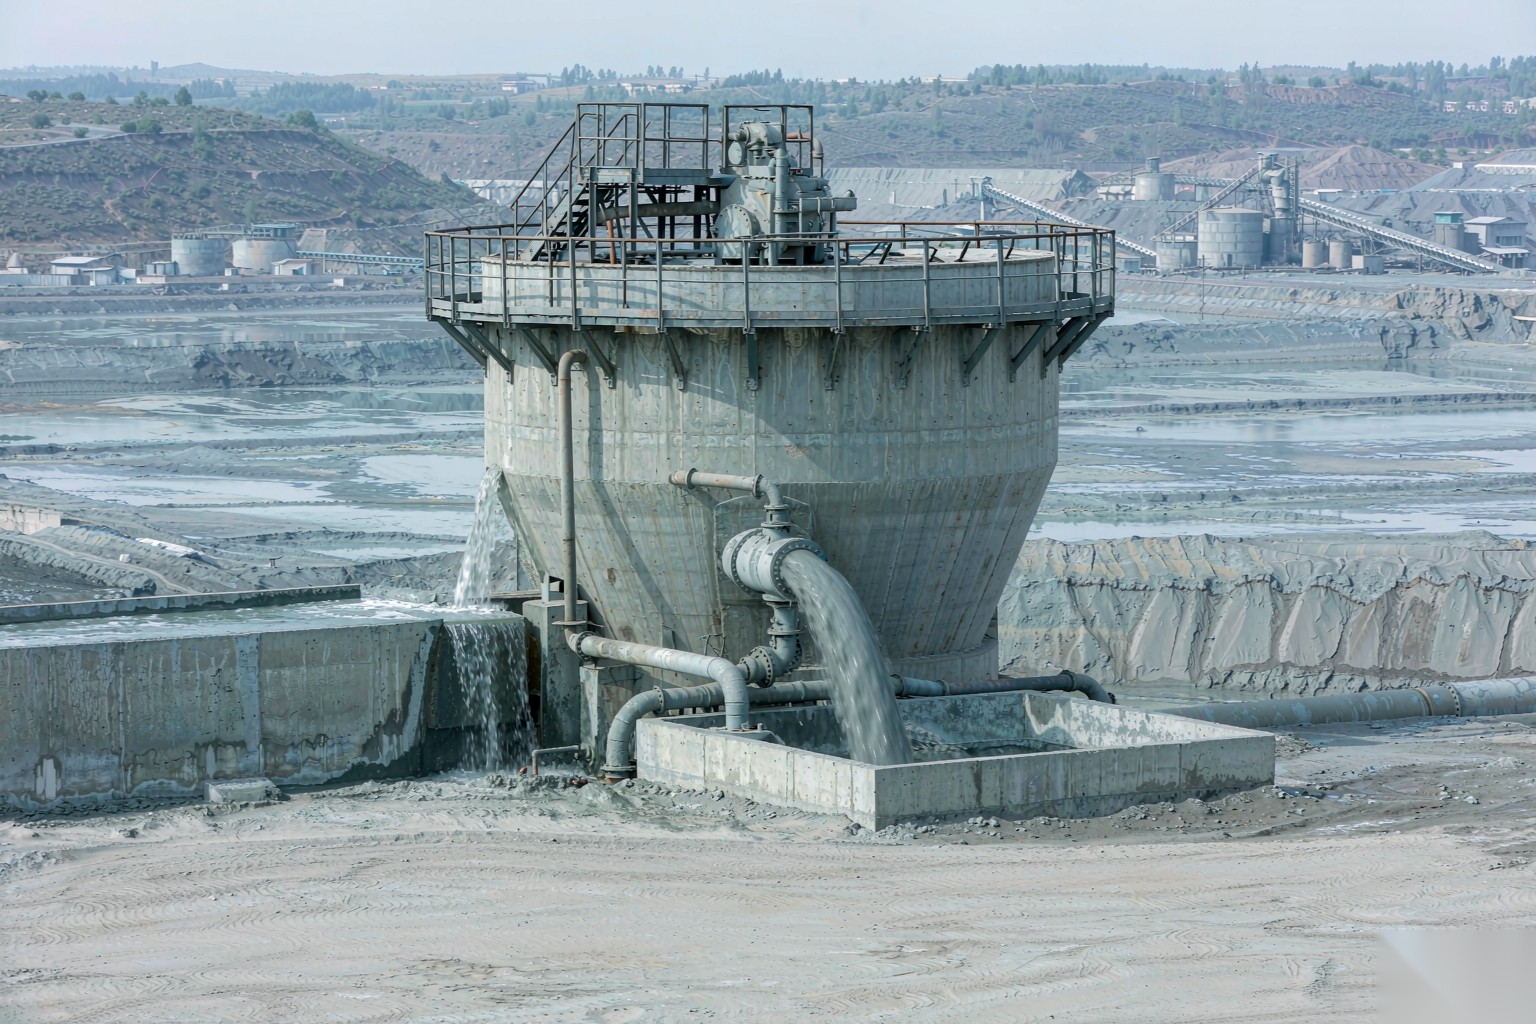
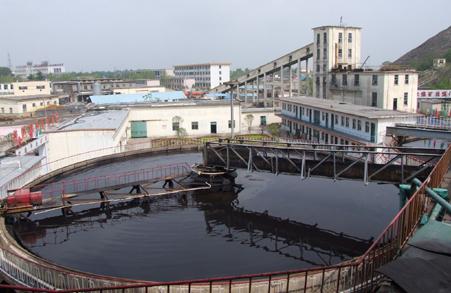
图1:矿山充填站深锥浓密机与膏体制备系统
不行,但理由和很多人想的不一样。尾砂自然沉降的极限浓度受粒度级配限制,细粒含量高(-20 μm 占 30% 以上)的尾砂,自然沉降几天也只能到 45%–55%,而且澄清界面模糊、溢流水跑浑,回水系统跟着遭殃。
聚丙烯酰胺的作用是把细颗粒桥联成大絮团,沉降速度提高几倍到几十倍,浓密机处理能力上去了,溢流水固含量能压到 300 mg/L 以下,回水可以直接复用。
但要注意:絮凝只解决"沉得快","压得干"靠的是浓密机结构(深锥、泥层高度、耙架扭矩)和底流泵的连续排出。把底流浓度不达标全归到絮凝剂头上,是充填站常见的误判。
四件事同时到位才做得到。
其一是絮凝剂选型与投加点。絮凝剂必须加在喂料井的湍流区,让药剂与矿浆瞬间混合;加在管道中段或者静态混合器之后,絮团已经形成,药剂只能吸附在絮团表面,浪费一半。分段加药(先加 70%,浓密机中部补 30%)在高细粒尾砂上效果明显。
其二是泥层高度与压缩时间。深锥浓密机靠泥层自重压缩,泥层高度控制在 2–4 m,太薄压不实、太厚耙架扭矩报警。底流泵要连续小流量排出,不能"攒够一罐放一次",间歇排放会让泥层反复扰动,浓度忽高忽低。
其三是絮凝剂单耗匹配。单耗不是越高越好,超过临界值后絮团过大,团内包裹的自由水挤不出来,底流浓度反而下降,同时溢流水带着絮团跑浑。这个临界值通常在 40–60 g/t,具体看尾砂粒度。
其四是絮凝剂溶解质量。粉剂必须充分分散、熟化 40 分钟以上再用,配成 0.1%–0.3% 的稀溶液投加。溶解不完全的胶团进了浓密机,既不起絮凝作用,还会堵塞管路和滤网。
分子量决定絮团大小。1200 万–1800 万是充填浓缩的常规区间,尾砂细、需要大絮团时取上限;分子量过高(2000 万以上)在剪切下容易断链,反而絮团碎、沉降慢。
离子型选阴离子。尾砂表面多带负电,阴离子型靠氢键和架桥作用絮凝,比阳离子型更适配;只有在尾砂含大量黏土矿物、表面电荷异常时才考虑非离子或阳离子型,需要做小试确定。
水解度 25%–35%。水解度高、分子链伸展好、架桥能力强,但对钙镁离子敏感;尾砂回水中钙镁浓度高时,水解度要下调,否则分子链卷曲、絮凝失效。
选型不能只看厂家给的"分子量"数字。同样是 1500 万,不同工艺生产的产品分子量分布差别很大,实际沉降速度能差一倍。上机前必须做量筒沉降试验,比沉降速度、比上清液浊度、比底流压实浓度三项。
单耗按尾砂干量计,常规 20–60 g/t。确定方法:做三组不同单耗的沉降试验,测沉降速度与 30 分钟压实浓度,找"压实浓度不再上升"的拐点,取拐点的 0.8 倍作为设计值。
过量的代价很具体。其一,絮团过大包裹自由水,底流浓度上不去,膏体泌水;其二,溢流水浊度反弹,回水带药影响后续浮选;其三,絮凝剂残留在尾砂表面,与充填胶凝材料竞争吸附,膏体强度下降;其四,药剂成本直接翻倍。
判断是否过量有个简单现场方法:取底流样静置 10 分钟,看是否析出清水层。析水多说明絮团包水严重,先降单耗再谈别的。
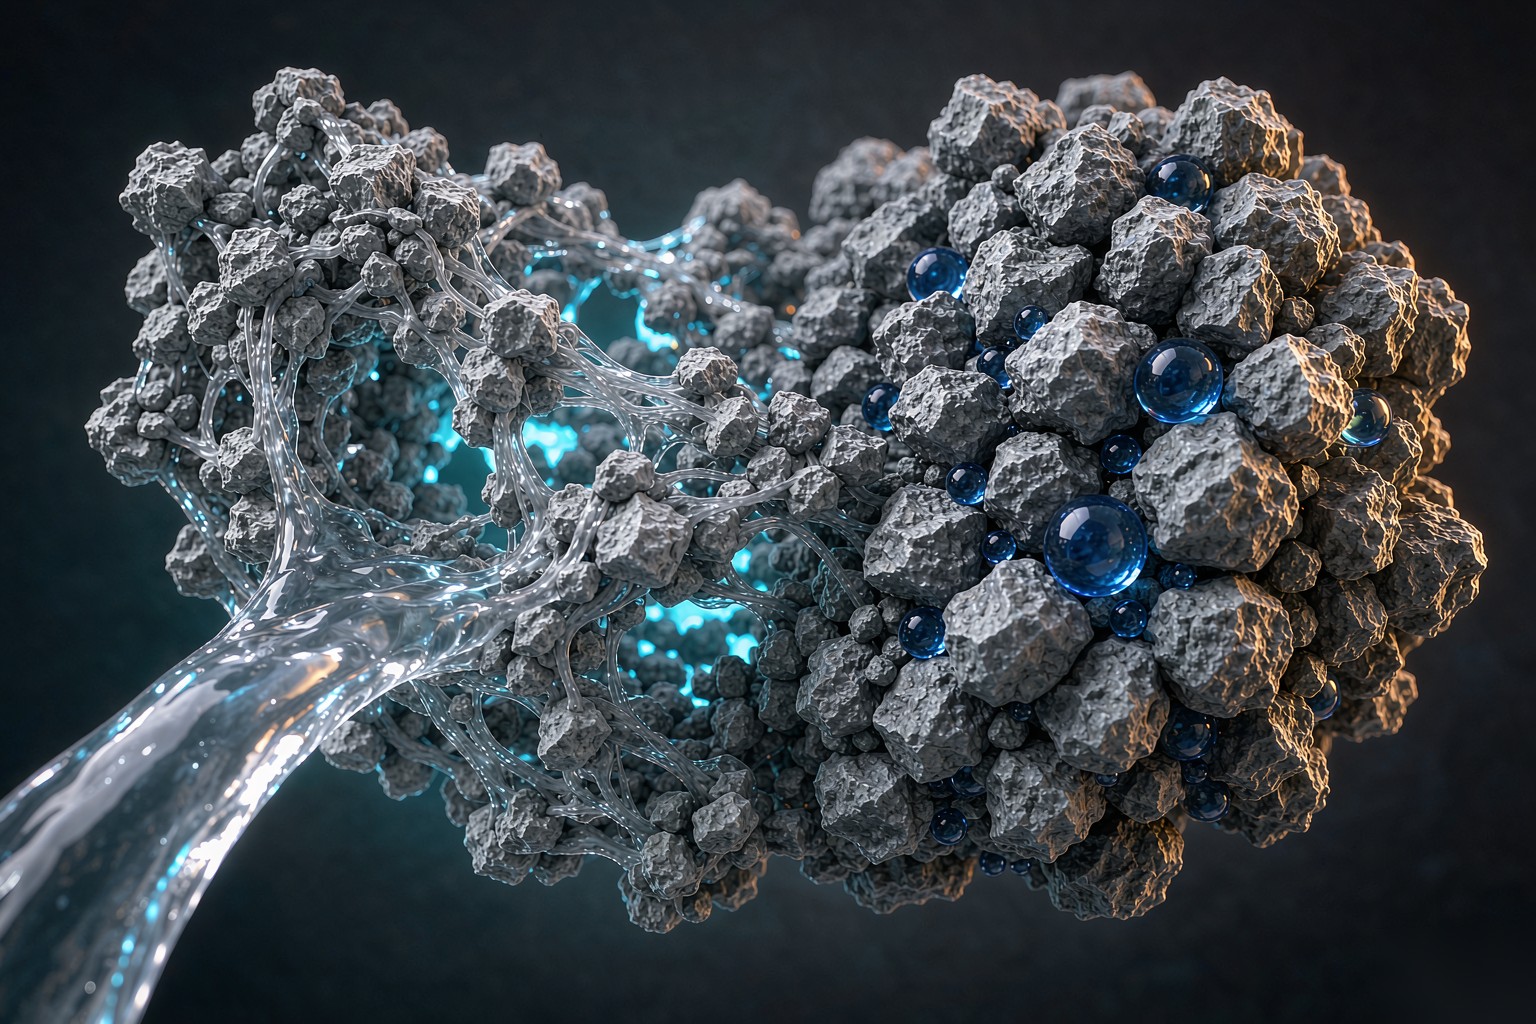
图2:絮凝剂桥联沉降与絮团包裹自由水的两种状态对比
膏体能不能顺利管输,看三个数:坍落度、屈服应力、分层度。
坍落度常规控制在 180–220 mm,太低流动性差、泵压高,太高则膏体稀、容易离析。屈服应力 100–300 Pa 是常见区间,浓度每提高 1 个百分点,屈服应力大约上升 15%–25%,这就是为什么底流浓度从 68% 提到 72% 后,泵压会突然跳一个台阶。
管输流速控制在 1.0–1.5 m/s,低于 0.8 m/s 容易沉积堵管,高于 2.0 m/s 管壁磨损加剧、絮团被打碎后重新泌水。
停泵再启动属于容易出事的环节。膏体在管内静置后屈服应力上升,重启瞬间泵压可能是正常运行的 1.5–2 倍,所以充填管路要设冲洗水、避免长时间停泵;停产检修前必须把管内膏体顶空。
底流浓度卡在 55%–60% 上不去:先查单耗是否过量(看底流析水),再查泥层高度与底流排放是否连续。
溢流水跑浑、回水带药:絮凝剂过量或投加点不对,絮团被打碎后随溢流走,调整加药点与单耗。
膏体在管内分层、局部堵管:浓度不足、流速偏低,或絮团包水导致静置泌水,提高底流浓度并保证流速。
同一配方不同批次尾砂效果差很多:尾砂粒度或泥质含量变化,做粒度分析后重做沉降试验,不要照搬单耗。
膏体强度上不去、水泥单耗被迫增加:絮凝剂残留影响胶结,降低单耗或改用低残留型号。
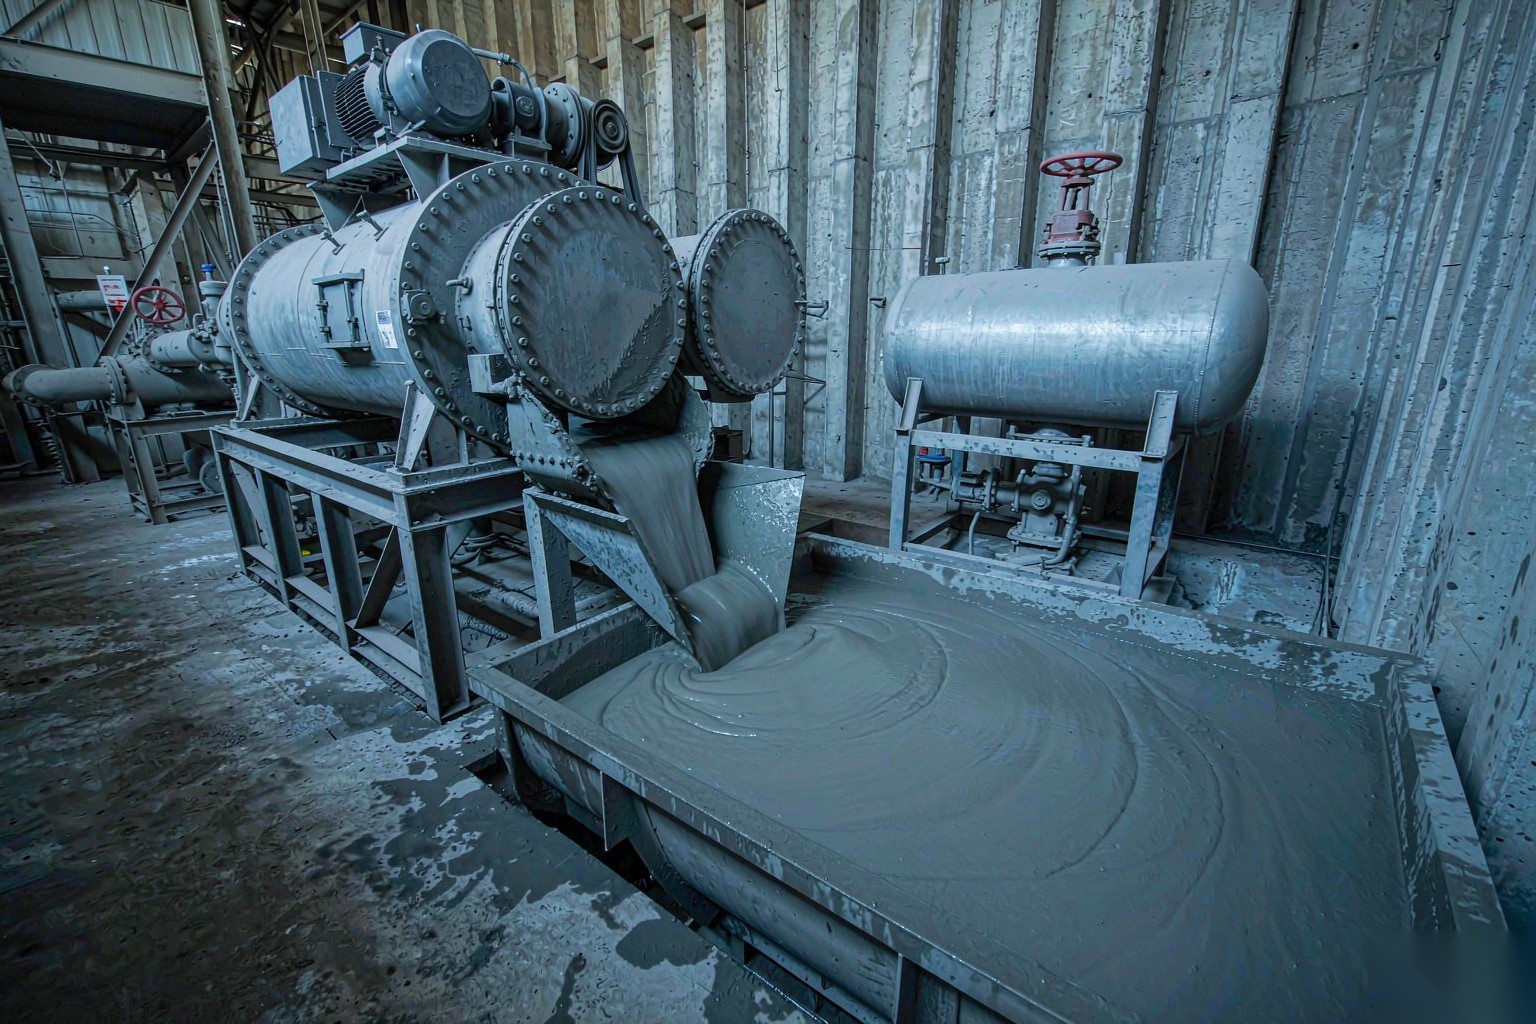
图3:底流浓度、絮凝剂单耗与膏体屈服应力的对应关系
Q:尾砂膏体充填用哪种聚丙烯酰胺(PAM)?
A:阴离子聚丙烯酰胺(APAM),分子量 1200 万–1800 万,水解度 25%–35%,按尾砂粒度与回水水质微调。
Q:絮凝剂单耗多少合适?
A:按尾砂干量 20–60 g/t,通过沉降试验找压实浓度拐点,取拐点的 0.8 倍;超过 80 g/t 多为过量。
Q:底流浓度怎么提到 70% 以上?
A:絮凝剂投加点在喂料井湍流区、泥层高度 2–4 m、底流连续排放、溶解充分四件事同时做到,单靠加药提不上去。
Q:膏体堵管是絮凝剂的问题吗?
A:不全是。常见原因是浓度不足导致泌水沉积、流速低于 0.8 m/s、停泵时间过长;絮凝剂过量也会通过絮团包水间接造成堵管。
Q:絮凝剂加多了会有什么后果?
A:絮团包裹自由水使底流浓度下降、溢流水浊度反弹、残留药剂影响膏体强度,同时药剂成本翻倍。
需要更多工业级聚丙烯酰胺在矿山尾砂浓缩与膏体充填中的单耗、底流浓度与流变实测数据,可致电 13280657534 王伟(山东省淄博市周村区)索取。山东聚隆集团在聚丙烯酰胺的矿山应用方面积累了一批现场对比数据,不同尾砂粒度、不同浓密机结构下的沉降与压实曲线有较细的记录。
Copyright © 2002-2019 聚隆集团 版权所有 备案号:鲁ICP备19035292号-1
聚丙烯酰胺生产厂家:聚丙烯酰胺